توضیحات
فلنج گلودار کربن استیل چیست؟
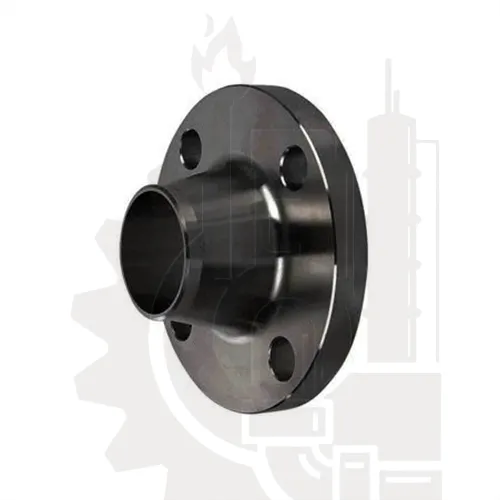
فلنج گلودار کربن استیل (Carbon Steel Weld Neck Flange) یکی از انواع فلنج فولادی است که از طریق جوش لببهلب (Butt Weld) به لوله متصل میشود. مشخصه اصلی این فلنج، گردن مخروطی آن است که اتصال بین بدنه فلنج و لوله را بهصورت تدریجی برقرار میکند.
این طراحی به توزیع مناسبتر تنش در ناحیه اتصال کمک میکند و به همین دلیل Weld Neck Flange در بسیاری از سیستمهای پایپینگ که فشار، دما، ارتعاش یا تنش مکانیکی اهمیت بیشتری دارد، مورد بررسی قرار میگیرد.
انتخاب نهایی فلنج گلودار باید بر اساس مشخصات پروژه از جمله سایز، Class، گرید کربن استیل، Schedule یا Bore، نوع Face و استاندارد موردنیاز انجام شود.
چه زمانی فلنج گلودار کربن استیل انتخاب مناسبی است؟
فلنج گلودار معمولاً زمانی مورد توجه قرار میگیرد که طراحی خط اتصال Butt Weld را الزام کرده باشد یا کنترل تنش در محل اتصال اهمیت بیشتری داشته باشد.
از جمله شرایطی که Weld Neck Flange میتواند برای آنها بررسی شود:
- خطوط دارای فشار یا دمای طراحی بالا
- خطوط دارای ارتعاش یا بارهای مکانیکی قابل توجه
- خطوط انتقال و فرایندی
- سیستمهایی که اتصال جوشی لببهلب در Piping Specification تعیین شده است
- نقاطی که قابلیت اطمینان اتصال اهمیت بالایی دارد
با این حال، فلنج گلودار برای همه پروژهها الزاماً بهترین گزینه نیست. در خطوطی با شرایط متفاوت ممکن است فلنج اسلیپون، ساکت، دندهای یا انواع دیگر مطابق طراحی پروژه انتخاب مناسبتری باشند.
مزایا و محدودیتهای فلنج گلودار کربن استیل
| مزایا | محدودیتها |
|---|---|
| اتصال Butt Weld به لوله | نیاز به عملیات جوشکاری |
| طراحی مناسب برای انتقال تدریجی تنش | نصب معمولاً زمانبرتر از برخی انواع سادهتر |
| قابل استفاده در بسیاری از سرویسهای صنعتی | نیازمند تطبیق Bore با مشخصات لوله |
| عرضه در سایزها، Classها و گریدهای مختلف | هزینه اجرا میتواند از Slip-On بیشتر باشد |
| مناسب برای پروژههایی با الزامات فنی بالاتر | کیفیت جوشکاری و بازرسی اتصال اهمیت زیادی دارد |
عملکرد واقعی اتصال به انتخاب صحیح متریال، Class، Schedule، گسکت، پیچومهره و کیفیت جوشکاری و نصب وابسته است؛ بنابراین نمیتوان صرفاً از روی نوع Weld Neck درباره فشار مجاز، عمر یا میزان نشتی یک اتصال نتیجهگیری کرد.
کاربردهای فلنج گلودار کربن استیل
فلنج گلودار کربن استیل در سیستمهای پایپینگ صنعتی زمانی مورد استفاده قرار میگیرد که اتصال Butt Weld و ساختار Weld Neck در مشخصات فنی پروژه تعیین شده باشد.
طراحی گردن مخروطی این فلنج باعث میشود انتقال تنش در ناحیه اتصال لوله و فلنج بهصورت تدریجیتری انجام شود؛ به همین دلیل Weld Neck Flange در بسیاری از خطوط فرایندی و انتقال مورد بررسی قرار میگیرد.
خطوط نفت، گاز و پتروشیمی
فلنجهای گلودار کربن استیل در بخشهای مختلف پروژههای نفت، گاز و پتروشیمی کاربرد دارند؛ بهخصوص در خطوطی که اتصال جوشی Butt Weld در Piping Specification مشخص شده است.
با این حال، مناسببودن یک فلنج برای سرویس مشخص نفت یا گاز باید بر اساس موارد زیر تأیید شود:
- گرید متریال
- Class
- دمای طراحی
- فشار طراحی
- استاندارد
- الزامات خوردگی و سیال
بنابراین صرفاً Carbon Steel و Weld Neck بودن برای تأیید یک سرویس خاص کافی نیست.
خطوط فرایندی صنعتی
در واحدهای فرایندی، Weld Neck Flange میتواند برای اتصال لوله به:
- شیرآلات صنعتی
- تجهیزات فرایندی
- نازلها
- سایر بخشهای فلنجی خط
استفاده شود.
نوع فلنج و مشخصات آن باید با فلنج مقابل، گسکت و پیچومهره هماهنگ باشد.
خطوط دارای بارهای مکانیکی و ارتعاش
یکی از دلایل استفاده از ساختار Weld Neck، طراحی گردن آن برای انتقال تدریجیتر تنش بین لوله و فلنج است.
به همین دلیل در خطوطی که بارهای مکانیکی، تغییرات دما یا ارتعاش اهمیت دارند، Weld Neck میتواند یکی از گزینههای مورد بررسی مهندسی باشد.
این موضوع به معنی مناسببودن خودکار هر فلنج گلودار برای هر شرایط ارتعاشی نیست و طراحی کامل سیستم باید بررسی شود.
سرویسهای دمایی و فشاری مختلف
فلنج گلودار در Classها و گریدهای متریالی مختلف تولید میشود و به همین دلیل در طیف متفاوتی از شرایط طراحی قابل استفاده است.
اما نمیتوان یک Weld Neck Flange را صرفاً به دلیل نوع آن «مناسب فشار بالا» یا «مناسب بخار» معرفی کرد.
برای هر سرویس باید موارد زیر کنترل شوند:
Pressure-Temperature Rating + Material Grade + Class + Standard + Design Conditions
صنایع استفادهکننده از Weld Neck Flange
بسته به طراحی پروژه، فلنج گلودار کربن استیل در پروژههای حوزههای زیر دیده میشود:
- نفت و گاز
- پالایشگاه و پتروشیمی
- نیروگاه
- صنایع فولاد
- صنایع معدنی
- کارخانههای فرایندی
- خطوط انتقال صنعتی
نام صنعت بهتنهایی معیار انتخاب فلنج نیست و مشخصات فنی خط باید مبنای سفارش قرار گیرد.
چه زمانی متریال دیگری را بررسی کنیم؟
اگر پروژه بهجای Carbon Steel، متریال Stainless Steel را الزام کرده باشد، نباید فلنج گلودار کربن استیل صرفاً به دلیل نوع اتصال مشابه جایگزین شود.
در این حالت میتوانید محصولات فلنج استیل را بررسی کنید.
برای مشاهده سایر انواع فلنج با متریال Carbon Steel نیز وارد دسته فلنج فولادی شوید.
انواع فلنج گلودار فولادی
فلنجهای گلودار فولادی بر اساس متریال و کلاس فشاری تولید میشوند.
فلنج گلودار ASTM A105
رایجترین مدل برای خطوط انتقال نفت، گاز، بخار و صنایع عمومی.
فلنج گلودار ASTM A350 LF2
مناسب پروژههایی که در دماهای پایین فعالیت میکنند.
فلنج گلودار ASTM A694
برای خطوط انتقال نفت و گاز با فشار بالا و نیاز به استحکام بیشتر.
چه زمانی فلنج گلودار فولادی بهترین انتخاب است؟
| شرایط پروژه | مناسب است؟ |
|---|---|
| خطوط فشار بالا | ✅ |
| خطوط بخار | ✅ |
| پالایشگاه | ✅ |
| نیروگاه | ✅ |
| خطوط نفت و گاز | ✅ |
| فشار پایین با بودجه محدود | ❌ بهتر است فلنج اسلیپون فولادی بررسی شود |
| عدم امکان جوشکاری | ❌ بهتر است فلنج دنده ای فولادی انتخاب شود |
جدول انتخاب انواع فلنج فولادی
| نوع فلنج | بهترین کاربرد |
|---|---|
| فلنج گلودار فولادی | فشار و دمای بالا |
| فلنج اسلیپون فولادی | نصب سریع و اقتصادی |
| فلنج کور فولادی | بستن انتهای خطوط |
| فلنج ساکت ولد فولادی | خطوط فشار بالا با سایز کم |
| فلنج دنده ای فولادی | خطوط بدون جوشکاری |
| فلنج تخت فولادی | خطوط آب و تأسیسات |
تفاوت فلنج گلودار کربن استیل با سایر انواع فلنج
انتخاب بین فلنج گلودار، اسلیپون، ساکت ولد، دندهای و کور باید بر اساس طراحی سیستم پایپینگ انجام شود. این فلنجها فقط از نظر شکل متفاوت نیستند؛ روش اتصال و نقش آنها در خط نیز با یکدیگر تفاوت دارد.
تفاوت فلنج گلودار و فلنج اسلیپون کربن استیل
مهمترین مقایسه در میان فلنجهای جوشی، مقایسه Weld Neck و Slip-On است.
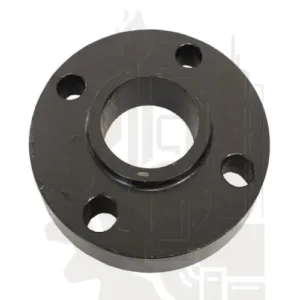
در فلنج گلودار، گردن فلنج از طریق Butt Weld به لوله متصل میشود. طراحی گردن مخروطی باعث انتقال تدریجیتر تنش بین فلنج و لوله میشود و Bore فلنج نیز باید با مشخصات لوله هماهنگ باشد.
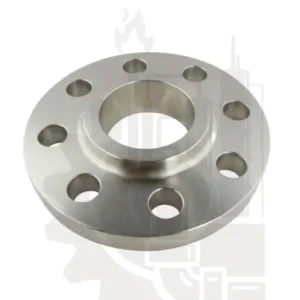
در مقابل، در فلنج اسلیپون کربن استیل، لوله داخل فلنج قرار میگیرد و اتصال با جوش Fillet انجام میشود. این ساختار معمولاً Fit-up و همراستایی اولیه را سادهتر میکند.
| ویژگی | فلنج گلودار | فلنج اسلیپون |
|---|---|---|
| روش اتصال | Butt Weld | Slip-On + Fillet Weld |
| ساختار | دارای گردن مخروطی | لوله داخل فلنج قرار میگیرد |
| تطبیق Bore با لوله | اهمیت دارد | وابستگی متفاوت به ضخامت لوله |
| آمادهسازی نصب | نیازمند Fit-up و آمادهسازی دقیقتر | معمولاً سادهتر |
| بررسی جوش | Butt Weld امکان روشهای بازرسی متناسب با پروژه را فراهم میکند | اتصال Fillet Weld است |
| انتخاب نهایی | طبق Piping Specification | طبق Piping Specification |
نباید فقط بر اساس «فشار بالا یا پایین» بین این دو انتخاب کرد. Class، متریال، دما، بارهای مکانیکی، الزامات جوش و استاندارد پروژه باید همزمان بررسی شوند.
تفاوت فلنج گلودار و فلنج ساکت ولد
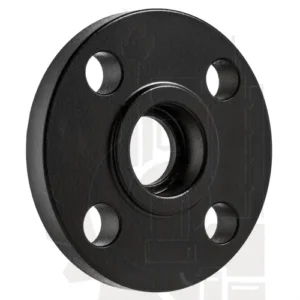
در فلنج ساکت ولد کربن استیل، لوله داخل Socket قرار میگیرد و سپس جوشکاری انجام میشود.
تفاوت اصلی با Weld Neck در ساختار اتصال است:
- Weld Neck → اتصال Butt Weld
- Socket Weld → قرارگیری لوله داخل Socket و جوشکاری
Socket Weld بیشتر در محدودههایی استفاده میشود که این نوع اتصال در طراحی پروژه تعیین شده است؛ بنابراین نمیتوان صرفاً با معیار «تحمل فشار» یکی را جایگزین دیگری کرد.
تفاوت فلنج گلودار و فلنج دندهای
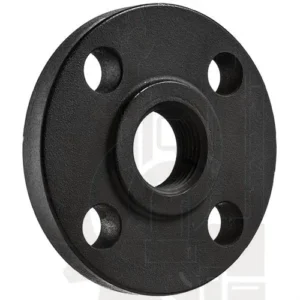
فلنج دندهای کربن استیل از طریق رزوه به لوله متصل میشود، در حالی که Weld Neck نیازمند اتصال جوشی Butt Weld است.
بنابراین تفاوت اصلی این دو در روش اتصال است و انتخاب باید بر اساس:
- نوع لوله
- نوع رزوه
- فشار و دمای طراحی
- سیال
- استاندارد پروژه
انجام شود.
تفاوت فلنج گلودار و فلنج کور
فلنج کور کربن استیل اساساً کاربرد متفاوتی دارد.
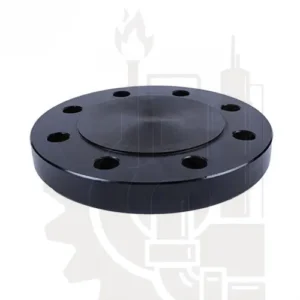
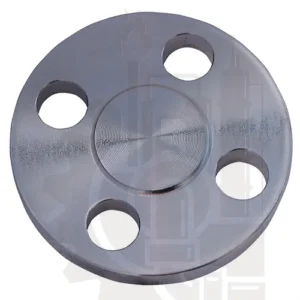
فلنج گلودار دارای مسیر عبور سیال و برای ایجاد اتصال فلنجی در خط است، اما Blind Flange فاقد Bore عبوری بوده و برای مسدودکردن انتهای خط، نازل یا مسیر مشخص استفاده میشود.
بنابراین فلنج کور جایگزین فلنج گلودار نیست و مقایسه این دو بیشتر برای تشخیص نقش آنها در سیستم پایپینگ است.
مقایسه سریع
| نوع فلنج | ساختار اتصال یا وظیفه |
|---|---|
| Weld Neck | اتصال Butt Weld به لوله |
| Slip-On | قرارگیری روی لوله و اتصال جوشی |
| Socket Weld | قرارگیری لوله داخل Socket و جوشکاری |
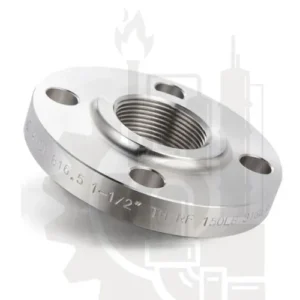
| Threaded | اتصال رزوهای |
| Blind | مسدودکردن مسیر |
انتخاب نهایی باید مطابق Piping Specification، سایز، Class، متریال، فشار و دمای طراحی و الزامات نصب پروژه انجام شود.
متریال و گریدهای فلنج گلودار کربن استیل
انتخاب متریال یکی از مهمترین مراحل خرید فلنج گلودار کربن استیل است. عبارت Carbon Steel فقط خانواده کلی متریال را مشخص میکند و برای سفارش صنعتی باید استاندارد و گرید دقیق نیز مطابق مشخصات پروژه تعیین شوند.
از مشخصات متریالی رایج که ممکن است برای Weld Neck Flangeهای فولادی مطرح باشند میتوان به ASTM A105، ASTM A350 LF2 و گریدهای خانواده ASTM A694 اشاره کرد.
فلنج گلودار ASTM A105
ASTM A105/A105M یکی از مشخصات شناختهشده برای قطعات فورج کربن استیل مورد استفاده در سیستمهای پایپینگ تحت فشار است و فلنج، اتصالات و قطعات مشابه را در سرویسهای دمای محیط و بالاتر پوشش میدهد.
به همین دلیل A105 در بسیاری از پروژههای صنعتی بهعنوان یکی از گزینههای متریالی فلنجهای کربن استیل دیده میشود.
با این حال، وجود عبارت «کربن استیل» در عنوان محصول به معنی A105 بودن قطعی آن نیست و متریال کالای موجود باید از روی مارکینگ، MTC یا مدارک سازنده تأیید شود.
فلنج گلودار ASTM A350 LF2
ASTM A350/A350M خانوادهای از قطعات فورج کربن و Low-Alloy Steel را پوشش میدهد که الزامات مرتبط با Toughness برای سرویسهای دمای پایین دارند.
یکی از گریدهای شناختهشده این استاندارد LF2 است.
بنابراین A350 LF2 معمولاً زمانی مطرح میشود که پروژه الزامات مشخصی برای سرویس در دمای پایین داشته باشد. انتخاب آن باید بر اساس Design Temperature، مشخصات پروژه و الزامات تست متریال انجام شود.
صرف قرارداشتن پروژه در یک منطقه سردسیر برای تعیین LF2 کافی نیست؛ شرایط طراحی واقعی باید مبنا قرار گیرد.
فلنج گلودار ASTM A694
ASTM A694/A694M مربوط به فلنجها، اتصالات، شیرآلات و قطعات فورج یا رولشده مورد استفاده همراه با خطوط انتقال با استحکام بالا است.
نکته مهم این است که A694 یک گرید منفرد نیست و گریدهای مختلفی بر اساس حداقل Yield Strength در این خانواده تعریف میشوند.
بنابراین در یک سفارش فنی بهتر است فقط عبارت:
ASTM A694
نوشته نشود و گرید موردنیاز پروژه نیز مشخص باشد؛ برای مثال گریدی مانند F52، F60 یا گرید دیگری که در مدارک مهندسی تعیین شده است.
مقایسه کلی متریالها
| مشخصات متریال | حوزه بررسی عمومی | نکته مهم هنگام سفارش |
|---|---|---|
| ASTM A105 | قطعات فورج Carbon Steel برای سیستمهای تحت فشار | تأیید متریال واقعی با MTC |
| ASTM A350 LF2 | سرویسهایی با الزامات دمای پایین و Toughness | بررسی Design Temperature و الزامات پروژه |
| ASTM A694 + Grade | خطوط انتقال با نیاز به استحکام بالاتر | گرید دقیق مانند F52/F60 و… باید مشخص شود |
این جدول برای شناخت اولیه تفاوت متریالهاست و به معنی قابلجایگزین بودن آنها نیست.
کربن استیل، استنلس استیل و آلیاژی را با هم اشتباه نکنید
Weld Neck Flange فقط با Carbon Steel تولید نمیشود و بسته به پروژه میتواند با خانوادههای متریالی دیگری نیز عرضه شود.
این صفحه مشخصاً درباره فلنج گلودار کربن استیل است.
اگر پروژه Stainless Steel الزام کرده است، باید محصولات فلنج استیل و Weld Neck Flangeهای استیل بهصورت جداگانه بررسی شوند.
همچنین عبارت «Alloy Steel» نیز یک خانواده متریالی مستقل است و نباید صرفاً به دلیل وجود عناصر آلیاژی در مشخصات فولاد، هر فلنج کربن استیل را «فلنج آلیاژی» نامید.
چگونه گرید فلنج را تأیید کنیم؟
برای خرید پروژهای بهتر است گرید واقعی از طریق این موارد کنترل شود:
- مارکینگ روی فلنج
- MTC یا Material Test Certificate
- Heat Number
- دیتاشیت سازنده
- مشخصات خرید پروژه
برای مشاهده سایر انواع Carbon Steel Flange نیز میتوانید وارد دسته فلنج فولادی شوید.
استانداردهای تولید فلنج گلودار فولادی
فلنجهای گلودار فولادی معمولاً مطابق استانداردهای بینالمللی تولید میشوند تا از نظر ابعاد، ضخامت، سوراخهای پیچ و سطح آببندی با تجهیزات دیگر سازگار باشند.
مهمترین استانداردها:
- ASME B16.5
- ASME B16.47
- ASTM A105
- ASTM A350
- MSS SP-44
- DIN EN 1092-1
رعایت این استانداردها باعث میشود فلنج با تجهیزاتی مانند شیر کشویی فولادی، شیر توپی فولادی و سایر تجهیزات پایپینگ هماهنگی کامل داشته باشد.
استاندارد، کلاس فشاری و نوع Face فلنج گلودار کربن استیل
برای انتخاب فلنج گلودار کربن استیل، سایز بهتنهایی کافی نیست. استاندارد ابعادی، Pressure Class و نوع Face باید مطابق مشخصات سیستم پایپینگ انتخاب شوند.
استاندارد ASME B16.5
ASME B16.5 یکی از استانداردهای اصلی فلنجهای صنعتی است و فلنجهای سایز NPS 1/2 تا NPS 24 را پوشش میدهد.
در محدوده این استاندارد، Classهای زیر برای فلنجها تعریف شدهاند:
- Class 150
- Class 300
- Class 400
- Class 600
- Class 900
- Class 1500
Class 2500 نیز در ASME B16.5 وجود دارد، اما محدوده سایزی آن تا NPS 12 است.
از آنجا که محصول قیمتگذاریشده در این صفحه فلنج گلودار 24 اینچ است، اگر کالای موجود مطابق ASME B16.5 باشد، استاندارد و Class واقعی آن باید از مارکینگ، MTC یا مدارک سازنده تأیید شود.
استاندارد ASME B16.47
برای فلنجهای فولادی سایز بزرگتر، ASME B16.47 محدوده NPS 26 تا NPS 60 را پوشش میدهد.
این استاندارد شامل Classهای:
- Class 75
- Class 150
- Class 300
- Class 400
- Class 600
- Class 900
است.
بنابراین B16.5 و B16.47 نباید بهعنوان دو استاندارد همزمان برای یک سایز مشخص درج شوند؛ استاندارد باید بر اساس سایز و مشخصات واقعی فلنج انتخاب شود.
Class فلنج گلودار چه معنایی دارد؟
Pressure Class یکی از مشخصات اصلی فلنج است، اما اعداد Class را نباید مستقیماً معادل یک فشار کاری ثابت در نظر گرفت.
برای مثال نمیتوان بهصورت عمومی گفت:
Class 150 = فشار پایین
یا
Class 600 = فشار بالا
زیرا Pressure-Temperature Rating به عواملی مانند:
- متریال
- دمای کاری
- استاندارد
- سایز و شرایط طراحی
وابسته است.
بنابراین Class مناسب باید از مشخصات مهندسی پروژه تعیین شود.
آیا Class بالاتر همیشه بهتر است؟
خیر.
افزایش Class میتواند باعث تغییر در:
- ضخامت فلنج
- قطر خارجی
- تعداد و ابعاد سوراخهای پیچ
- وزن
- قیمت
- مشخصات فلنج مقابل
شود.
به همین دلیل Class بالاتر نباید بدون بررسی مهندسی جایگزین Class تعیینشده در پروژه شود.
انواع Face در فلنج گلودار
نوع سطح تماس فلنج یا Facing نیز باید با گسکت، فلنج مقابل و مشخصات پروژه هماهنگ باشد.
Raised Face (RF)
Raised Face یکی از Faceهای متداول در اتصالات فلنجی صنعتی است. در این طراحی، سطح محل قرارگیری گسکت نسبت به بخش اطراف آن برجسته است.
RF بودن یک فلنج باید از مشخصات واقعی محصول تأیید شود.
Ring Type Joint (RTJ)
در RTJ Flange شیار مخصوصی برای Ring Gasket ماشینکاری میشود.
این نوع Face در پروژههایی استفاده میشود که RTJ بهطور مشخص در طراحی اتصال تعیین شده باشد.
بنابراین نباید صرفاً به دلیل بالا بودن Class، RTJ بودن فلنج را فرض کرد.
Flat Face (FF)
در Flat Face سطح تماس فلنج بهصورت تخت است.
استفاده از FF باید با طراحی فلنج مقابل، گسکت و تجهیزات متصلشونده هماهنگ باشد.
هنگام سفارش چه مشخصاتی اعلام کنیم؟
برای استعلام دقیقتر فلنج گلودار بهتر است این اطلاعات مشخص باشند:
سایز + Class + استاندارد + متریال/گرید + Face + Schedule/Bore + تعداد
برای مثال:
Weld Neck Flange – 24 Inch – Class 300 – Carbon Steel – RF – Schedule مطابق پروژه
تمام این مشخصات باید با مدارک واقعی پروژه و کالای قابل تأمین تطبیق داده شوند و نباید از اطلاعات عمومی خانواده فلنج به یک SKU خاص تعمیم داده شوند.
راهنمای انتخاب و خرید فلنج گلودار کربن استیل
برای خرید فلنج گلودار کربن استیل، فقط سایز اسمی یا Class کافی نیست. مشخصات فلنج باید با لوله، فلنج مقابل و الزامات فنی پروژه تطبیق داشته باشند.
بهتر است انتخاب Weld Neck Flange با ترتیب زیر انجام شود.
1. سایز اسمی فلنج را مشخص کنید
سایز فلنج بر اساس NPS یا DN خط تعیین میشود.
محصول قیمتگذاریشده در این صفحه سایز 24 اینچ است، اما برای سفارش آن همچنان باید Class، Schedule، Face و گرید متریال مشخص شوند.
2. Class موردنیاز پروژه را بررسی کنید
Pressure Class باید از Piping Specification، Datasheet یا سایر مدارک مهندسی پروژه استخراج شود.
Classهایی مانند 150، 300 یا 600 را نباید صرفاً بر اساس یک عنوان کلی مانند «فشار کم» یا «فشار زیاد» انتخاب کرد.
3. Schedule و Bore را با لوله تطبیق دهید
این مرحله در Weld Neck Flange اهمیت ویژهای دارد.
فلنج گلودار از طریق Butt Weld به لوله متصل میشود و Bore ناحیه گردن باید با مشخصات لوله متصلشونده هماهنگ باشد.
بنابراین هنگام استعلام بهتر است یکی از این اطلاعات اعلام شود:
- Pipe Schedule
- Wall Thickness
- Bore موردنیاز
برای مثال عبارت:
Weld Neck Flange 24 Inch Class 300
هنوز یک درخواست کامل نیست؛ Schedule یا مشخصات Bore نیز باید بررسی شود.
4. گرید کربن استیل را مشخص کنید
عبارت Carbon Steel خانواده متریال را مشخص میکند، نه گرید نهایی.
بسته به پروژه ممکن است مشخصاتی مانند:
- ASTM A105
- ASTM A350 LF2
- یکی از گریدهای ASTM A694
- یا گرید دیگری طبق مدارک پروژه
درخواست شده باشد.
گرید کالای تحویلی باید با مارکینگ و MTC تطبیق داده شود.
5. نوع Face را تعیین کنید
نوع سطح اتصال باید با فلنج مقابل و گسکت هماهنگ باشد.
بسته به طراحی پروژه ممکن است:
- RF
- RTJ
- FF
- یا Face دیگری
موردنیاز باشد.
نباید صرفاً از روی Class یا نوع Weld Neck، Face محصول را حدس زد.
6. استاندارد ابعادی را بررسی کنید
استاندارد موردنیاز باید در سفارش مشخص باشد.
برای فلنجهای ASME، سایز محصول نیز در تعیین استاندارد مرتبط اهمیت دارد. بنابراین بهتر است Standard دقیقاً مطابق Piping Specification پروژه اعلام شود.
7. فلنج مقابل، گسکت و پیچومهره را کنترل کنید
فلنج بهتنهایی یک اتصال کامل نیست.
برای مونتاژ صحیح باید موارد زیر با یکدیگر سازگار باشند:
- سایز
- Class
- Face
- گسکت
- Stud Bolt و Nut
- مشخصات فلنج مقابل
8. مدارک فنی موردنیاز را قبل از خرید اعلام کنید
اگر پروژه نیاز به مدارکی مانند موارد زیر دارد، بهتر است قبل از ثبت سفارش اعلام شوند:
- MTC
- Heat Number
- Certificate
- مدارک سازنده
- گزارشهای بازرسی در صورت الزام پروژه
این موضوع بهخصوص در خریدهای پروژهای اهمیت دارد.
چکلیست سفارش Weld Neck Flange
| مشخصه | اطلاعات موردنیاز |
|---|---|
| نوع | Weld Neck Flange |
| سایز | NPS / DN |
| Class | مطابق پروژه |
| متریال | Carbon Steel |
| Grade | مطابق MTO / Datasheet |
| Face | RF / RTJ / FF یا طبق پروژه |
| Schedule / Bore | مطابق لوله |
| Standard | مطابق Piping Specification |
| تعداد | تعداد موردنیاز |
| مدارک | MTC و سایر مدارک در صورت نیاز |
نمونه استعلام کاملتر
Carbon Steel Weld Neck Flange – 24 Inch – Class 300 – RF – Schedule 40 – Material Grade طبق پروژه – تعداد 4 عدد – همراه MTC
هرچه مشخصات اولیه کاملتر باشند، امکان تطبیق دقیقتر کالا و ارائه قیمت مرتبط بیشتر خواهد بود.
برای مشاهده سایر مدلهای همین خانواده میتوانید وارد فلنج فولادی شوید.
نکات نصب و جوشکاری فلنج گلودار کربن استیل
نصب صحیح فلنج گلودار کربن استیل فقط به قرارگرفتن فلنج روی انتهای لوله محدود نمیشود. از آنجا که اتصال Weld Neck بهصورت Butt Weld انجام میشود، تطابق Bore، آمادهسازی لبه، همراستایی و اجرای جوش باید مطابق مشخصات فنی پروژه انجام شوند.
تطبیق فلنج با لوله قبل از جوشکاری
پیش از Fit-up بهتر است این موارد کنترل شوند:
- سایز اسمی فلنج و لوله
- Schedule یا Wall Thickness لوله
- Bore فلنج
- متریال و گرید فلنج
- متریال لوله
- Class
- Face
- جهت و موقعیت سوراخهای پیچ
وجود اختلاف نامناسب بین Bore فلنج و قطر داخلی لوله میتواند در محل اتصال یک Step داخلی ایجاد کند؛ بنابراین تطابق این دو مشخصه قبل از شروع جوشکاری اهمیت دارد.
آمادهسازی محل اتصال
سطوح محل جوش باید مطابق WPS پروژه آماده شوند.
مواردی مانند:
- Bevel
- Root Gap
- Root Face
- تمیزی سطح
- Alignment
باید پیش از شروع جوشکاری کنترل شوند.
ابعاد دقیق این موارد نباید بهصورت عمومی برای همه پروژهها تعیین شوند و باید از Welding Procedure Specification یا WPS استخراج شوند.
همراستایی فلنج
فلنج باید هنگام Fit-up بهگونهای قرار گیرد که:
- محور لوله و فلنج همراستا باشند؛
- Face فلنج در وضعیت موردنیاز پروژه قرار گیرد؛
- سوراخهای پیچ مطابق Orientation طراحی باشند؛
- تنش اجباری برای اتصال به فلنج مقابل ایجاد نشود.
خطای Alignment میتواند بعداً در مونتاژ گسکت، پیچومهره و تجهیزات متصلشونده مشکل ایجاد کند.
اجرای جوش Butt Weld
روش جوشکاری، Filler Metal، تعداد پاسها، Preheat، Interpass Temperature و سایر پارامترها باید مطابق WPS تأییدشده پروژه باشند.
بنابراین نمیتوان برای تمام فلنجهای گلودار کربن استیل یک روش جوشکاری ثابت تعیین کرد.
عواملی مانند موارد زیر روی Welding Procedure اثر دارند:
- گرید فلنج
- متریال لوله
- ضخامت
- Design Code
- شرایط سرویس
- الزامات پروژه
بازرسی جوش
بعد از جوشکاری معمولاً Visual Inspection یکی از مراحل اولیه کنترل اتصال است.
در صورت الزام کد یا پروژه، ممکن است روشهای NDT دیگری نیز موردنیاز باشند، از جمله:
- RT – Radiographic Testing
- UT – Ultrasonic Testing
- MT – Magnetic Particle Testing
- PT – Penetrant Testing
نوع آزمون، درصد بازرسی و Acceptance Criteria باید مطابق کد و مشخصات پروژه تعیین شوند.
بنابراین عبارتی مانند «تمام فلنجهای گلودار باید 100٪ RT شوند» بهصورت عمومی صحیح نیست.
آیا PWHT همیشه لازم است؟
خیر.
Post Weld Heat Treatment یا PWHT فقط زمانی انجام میشود که بر اساس:
- متریال
- ضخامت
- Design Code
- سرویس
- WPS
- الزامات پروژه
ضروری باشد.
بنابراین PWHT نباید بهعنوان مرحله اجباری نصب تمام فلنجهای گلودار معرفی شود.
کنترل Face پس از جوشکاری
پس از تکمیل جوش، بهتر است وضعیت فلنج از نظر موارد زیر نیز بررسی شود:
- Alignment
- آسیبندیدن Face
- تغییر شکل
- وضعیت سوراخهای پیچ
- تمیزی سطح گسکت
- مارکینگ و قابلیت ردیابی
سطح Face نباید در هنگام حمل، Fit-up یا جوشکاری آسیب ببیند؛ زیرا این سطح بخشی از سیستم آببندی اتصال فلنجی است.
مونتاژ اتصال فلنجی
پس از تکمیل اتصال جوشی، مونتاژ فلنج مقابل باید با گسکت و پیچومهره متناسب با Class، Face، متریال و مشخصات پروژه انجام شود.
انتخاب و سفتکردن پیچها نیز باید مطابق روش اجرایی پروژه باشد و نباید صرفاً با یک مقدار Torque عمومی برای تمام اتصالات انجام شود.
نکته مهم
اطلاعات این بخش یک راهنمای عمومی برای شناخت مراحل نصب Weld Neck Flange است و جایگزین موارد زیر نیست:
- Piping Specification
- WPS / PQR
- Approved Drawing
- Design Code
- ITP
- دستورالعمل نصب پروژه
در پروژههای صنعتی، الزامات همین مدارک باید مبنای اجرای واقعی قرار گیرند.
قیمت فلنج گلودار کربن استیل
قیمت فلنج گلودار کربن استیل فقط بر اساس سایز تعیین نمیشود. مشخصات فنی محصول میتوانند تأثیر قابلتوجهی بر قیمت نهایی داشته باشند.
مهمترین عوامل عبارتاند از:
- سایز فلنج
- Pressure Class
- گرید متریال
- Schedule یا Bore
- نوع Face
- استاندارد
- وزن محصول
- برند و کشور سازنده
- تعداد سفارش
- نیاز به MTC و سایر مدارک پروژه
قیمت نمایشدادهشده در این صفحه مربوط به فلنج گلودار کربن استیل سایز 24 اینچ است.
برای سفارش همین سایز با Class، Grade، Face یا Schedule مشخص، بهتر است مشخصات کامل پروژه ارسال شود تا موجودی و قیمت همان ترکیب فنی بررسی شود.
برای مشاهده سایر مدلهای Carbon Steel Flange نیز میتوانید وارد دسته فلنج فولادی شوید.
سوالات متداول درباره فلنج گلودار کربن استیل
فلنج گلودار کربن استیل چیست؟
Weld Neck Flange نوعی فلنج است که دارای گردن بوده و از طریق Butt Weld به لوله متصل میشود. این صفحه بهطور مشخص درباره مدلهای Carbon Steel این خانواده محصول است.
تفاوت فلنج گلودار و اسلیپون چیست؟
در Weld Neck Flange اتصال لوله از طریق Butt Weld انجام میشود و فلنج دارای گردن مخروطی است.
در Slip-On Flange، لوله داخل فلنج قرار گرفته و اتصال جوشی متفاوتی دارد.
برای بررسی مدل دوم میتوانید صفحه فلنج اسلیپون کربن استیل را مشاهده کنید.
آیا فلنج گلودار فقط برای فشار بالا استفاده میشود؟
خیر.
انتخاب Weld Neck Flange باید بر اساس Piping Specification و شرایط طراحی پروژه انجام شود. نوع فلنج بهتنهایی فشار مجاز اتصال را تعیین نمیکند و Class، متریال و دما نیز باید بررسی شوند.
Schedule در فلنج گلودار چه اهمیتی دارد؟
در Weld Neck Flange، Bore گردن فلنج باید با مشخصات لوله متصلشونده هماهنگ باشد.
به همین دلیل هنگام سفارش معمولاً Schedule، Wall Thickness یا Bore موردنیاز نیز مشخص میشود.
فلنج گلودار کربن استیل در چه گریدهایی عرضه میشود؟
بسته به پروژه ممکن است مشخصات متریالی مختلفی مطرح باشند؛ از جمله:
- ASTM A105
- ASTM A350 LF2
- گریدهای خانواده ASTM A694
این موارد قابل جایگزینی خودکار نیستند و Grade دقیق باید مطابق مدارک پروژه و MTC کالای تحویلی باشد.
آیا ASTM A694 یک گرید مشخص است؟
خیر.
ASTM A694 یک خانواده متریالی است و در سفارش باید Grade دقیق موردنیاز نیز مشخص شود؛ برای مثال F52، F60 یا گرید تعیینشده در پروژه.
Class 150 یا 300 چه فشاری را تحمل میکند؟
نمیتوان Class را بدون درنظرگرفتن متریال و دما به یک فشار کاری ثابت تبدیل کرد.
Pressure-Temperature Rating باید مطابق استاندارد و متریال همان فلنج بررسی شود.
RF و RTJ چه تفاوتی دارند؟
RF یا Raised Face و RTJ یا Ring Type Joint دو نوع Facing متفاوت هستند.
نوع Face باید با فلنج مقابل، گسکت و مشخصات پروژه هماهنگ باشد و RTJ بودن یک فلنج را نباید صرفاً از روی Class آن فرض کرد.
محصول این صفحه چه سایزی است؟
محصول قیمتگذاریشده در این صفحه فلنج گلودار کربن استیل سایز 24 اینچ است.
محتوای فنی صفحه درباره خانواده Weld Neck Flange کربن استیل بهطور کلی نوشته شده است؛ اما قیمت و خرید ووکامرس مربوط به SKU سایز 24 اینچ است.
برای استعلام فلنج گلودار چه اطلاعاتی لازم است؟
برای استعلام دقیقتر بهتر است این مشخصات ارسال شوند:
Size + Class + Material Grade + Face + Schedule/Bore + Standard + Quantity
اگر MTC یا مدارک فنی خاصی نیز موردنیاز است، بهتر است از ابتدای استعلام اعلام شود.
جمعبندی
فلنج گلودار کربن استیل یکی از انواع اتصال فلنجی Butt Weld در سیستمهای پایپینگ است. برای انتخاب صحیح آن باید علاوه بر سایز، مشخصاتی مانند Class، Grade، Schedule/Bore، Face و استاندارد نیز بررسی شوند.
قیمت موجود در این صفحه مربوط به سایز 24 اینچ است و برای سایر مشخصات یا سایزها میتوان استعلام جداگانه انجام داد.
برای مشاهده سایر انواع Carbon Steel Flange میتوانید وارد دسته فلنج فولادی شوید و برای مقایسه خانوادههای مختلف نیز صفحه انواع فلنج را بررسی کنید.
نقد و بررسیها
هنوز بررسیای ثبت نشده است.